Man börjar ofta med materialbetyg när man diskuterar bultar och muttrar, och på papper är det vettigt. Standarder, hållfasthetsklasser, kemisk sammansättning – allt detta är nödvändigt. Men om du lägger tillräckligt med tid på den faktiska produktionen börjar du märka att dessa etiketter inte helt förklarar varför vissa fästelement beter sig konsekvent medan andra inte gör det. Skillnaden tenderar att dyka upp tidigare, i den mindre synliga delen av processen, någonstans mellan valet av råmaterial och det första formningssteget.
PåNingbo Shengfa hårdvara, vi har sett fall där två partier av material uppfyller samma specifikation, men ändå reagerar olika när de väl går i smide. Det är inte alltid dramatiskt. Ibland är det bara en liten skillnad i hur materialet flyter under tryck, eller hur det reagerar på temperaturförändringar. Men de små skillnaderna försvinner inte – de stannar kvar i den delen och påverkar tyst allt som kommer härnäst.
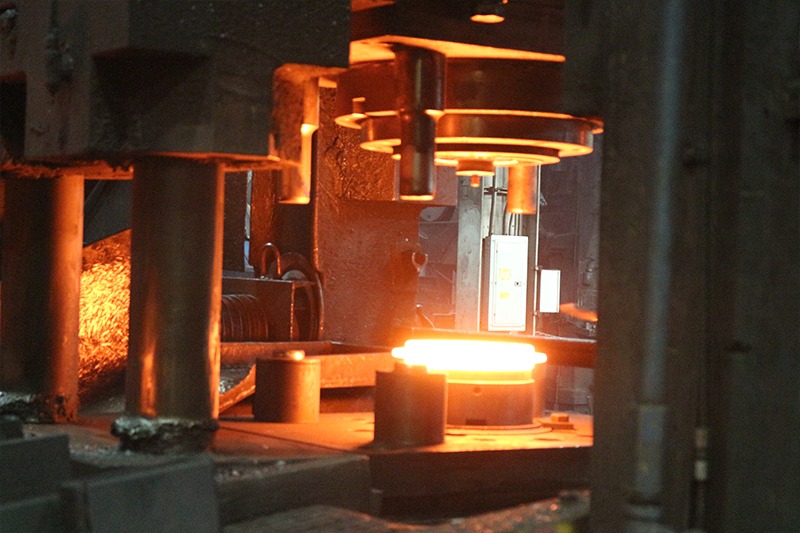
Smide, i den meningen är mer än att forma. Det sätter ett slags inre villkor för fästelementet. Om temperaturkontrollen inte är stabil, eller om deformationen är ojämn, kan inre stress byggas upp på sätt som inte är omedelbart synliga. En bult kan se perfekt ut efter formning. Mått kan fortfarande vara inom toleransen. Men strukturen inuti kan redan vara mindre stabil än väntat. Detta orsakar inte alltid omedelbara problem, varför det är lätt att förbise. Istället dyker det upp senare - ibland under gängning, ibland under värmebehandling och ibland först efter att fästelementet har varit i bruk ett tag.
Samma idé blir ännu tydligare när man arbetar med aluminiumdetaljer. Jämfört med stål, tenderar aluminium att reagera snabbare på processvariationer. En liten fluktuation i temperatur eller tryck kan leda till märkbara skillnader i form eller yttillstånd. På sätt och vis blottar aluminium problem snabbare. Det tolererar inte inkonsekvens särskilt bra, vilket gör det till en användbar påminnelse om hur viktig kontroll i ett tidigt skede verkligen är.
Processer som gjutning eller investeringsgjutning lägger till ytterligare ett lager till detta. De erbjuder flexibilitet i formen, särskilt för mer komplexa komponenter, men de kräver också noggrann kontroll av kylhastigheter och materialflöde. Om den kontrollen inte är stabil kan interna defekter eller strukturella variationer föras vidare till bearbetningen. Så även innanCNC-bearbetningbörjar påverkas resultatet redan av beslut som fattats mycket tidigare.
Det som blir tydligt med tiden är att tillförlitligheten inte börjar vid inspektion. Det börjar vid den punkt där materialet först börjar ändra form. Och om det steget inte är stadigt måste allt som följer arbeta hårdare för att kompensera.
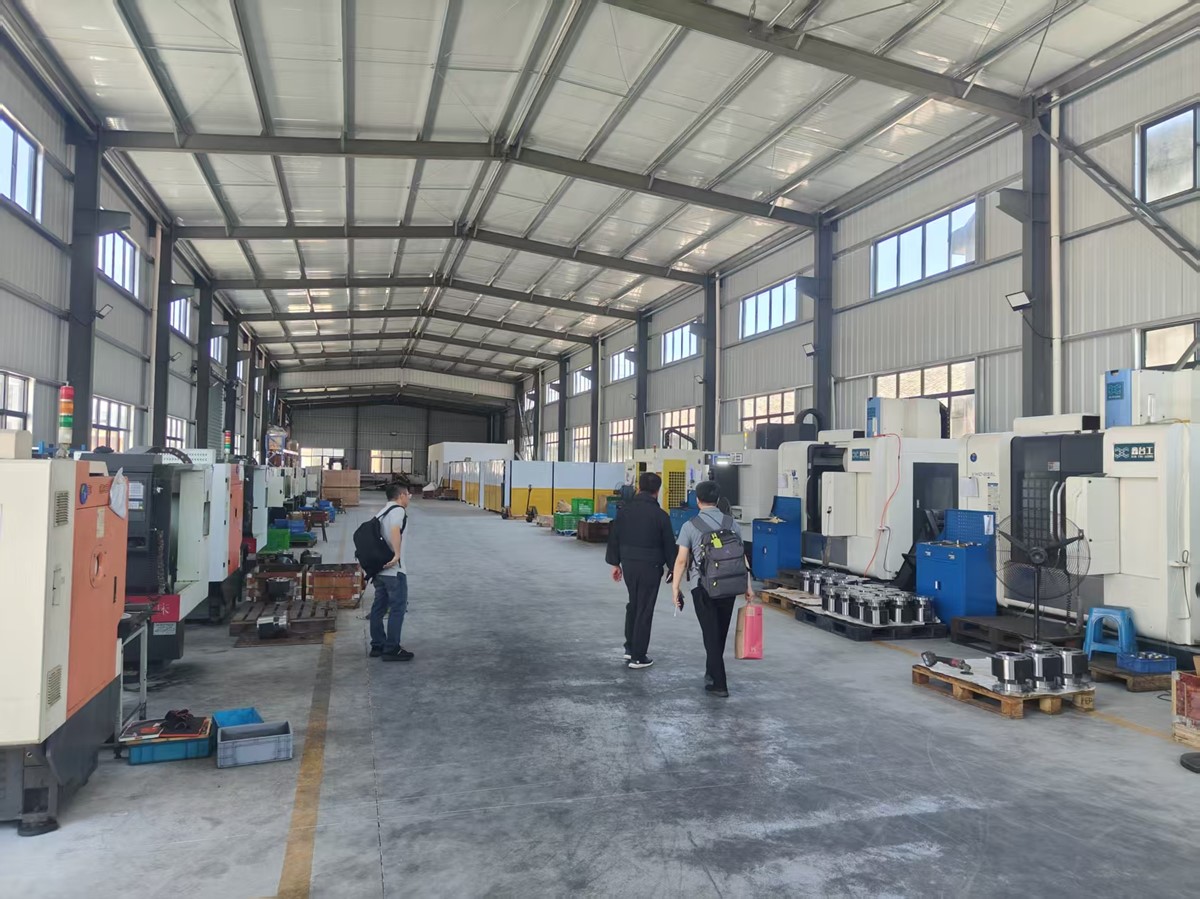
När formningen är klar tar CNC-bearbetning över, och det är här de flesta förväntar sig att precisionen ska vara helt definierad. Ritningar följs, toleranser kontrolleras och allt verkar gå in i en mer kontrollerad fas. Men i verkligheten introducerar bearbetning sin egen typ av variation, särskilt när produktionskörningarna är stora och kontinuerliga.
Precision handlar i praktiken inte bara om att uppnå en måldimension en gång. Det handlar om att bibehålla samma resultat över tid, över olika partier, under något föränderliga förhållanden. Verktygsslitage sker till exempel inte på en gång. Det sker gradvis, och den gradvisa förändringen kan påverka hur ytor skärs eller hur trådar bildas. Om det inte hanteras försiktigt leder detta till små skift som ackumuleras.
Trådar är särskilt känsliga. På ytan verkar de enkla - bara en definierad profil som upprepas längs ett skaft. Men i produktionen är de beroende av stabila skärförhållanden. En lätt vibration, en mindre förändring i matningshastighet eller till och med en skillnad i materialhårdhet kan förändra hur trådarna kommer ut. Ibland är variationen tillräckligt liten för att klara inspektionen, men tillräckligt stor för att påverka hur bultar och muttrar griper in under monteringen.
På Ningbo Shengfa Hardware har vi lärt oss att jaga extremt snäva toleranser inte alltid är den mest effektiva metoden. Det som är viktigare är om dessa toleranser kan hållas konsekvent. En uppsättning som ger något mindre aggressiva snitt men som förblir stabil över långa körningar ger ofta bättre övergripande prestanda än en som strävar efter perfektion men fluktuerar. Detta blir särskilt viktigt inom exporttillverkning, där kunder förväntar sig inte bara noggrannhet, utan repeterbarhet över tusentals eller till och med miljontals fästelement.
CNC-bearbetning är också nära kopplat till tidigare processer som smide och gjutning. Om en del kommer in med lätt inre spänning eller dimensionsinkonsekvens måste bearbetningen anpassas. Ibland innebär det att man justerar parametrar, ibland innebär det att man accepterar en viss variationsnivå. Men hur som helst, processen blir mindre förutsägbar. Det är därför erfarna tillverkare tenderar att fokusera på att minska variationen innan bearbetningen ens börjar, snarare än att försöka korrigera det senare.
Det finns också en praktisk sida av detta. I den dagliga produktionen justeras inte maskiner ständigt. Frekventa förändringar kan introducera mer instabilitet, inte mindre. Istället ställs parametrar in inom ett område som har visat sig fungera, och operatörer tränas i att känna igen när något driver. Det är ingen dramatisk process. För det mesta händer inget ovanligt. Men den tysta konsistensen är det som håller bearbetningsresultaten stabila över tiden.
När ytbehandlingen börjar bär fästelementet redan historien om allt som kom före det. Beläggning ses ofta som det sista steget, något som förbättrar korrosionsbeständigheten eller utseendet. Men i verkligheten beror det mycket på tillståndet på ytan den appliceras på.
Om bearbetningen lämnar efter sig ojämna ytor, eller om rengöringen inte är noggrann, kommer beläggningen inte att uppföra sig konsekvent. Tjockleken kan variera, vidhäftningen kan försvagas och fästelementets totala prestanda kan bli mindre förutsägbar. Detta påverkar mer än bara korrosionsbeständigheten. Det kan påverka friktion, vridmoment under montering och till och med hur fästelementet presterar under belastning.
Ytbehandling i den meningen löser inte tidigare problem. Det avslöjar dem. En stabil process som leder fram till detta steg gör beläggningen enkel. En instabil gör den svår att kontrollera, även med ytterligare inspektion.
Det är här processkontroll handlar mindre om korrigering och mer om förebyggande. Istället för att förlita sig mycket på slutinspektion för att fånga upp defekter, skiftar fokus till att hålla varje steg inom ett stabilt område. Det betyder inte att man eliminerar all variation – det är inte realistiskt – men det betyder att man minskar onödiga fluktuationer så att slutprodukten beter sig förutsägbart.
På Ningbo Shengfa Hardware har detta tillvägagångssätt utvecklats gradvis. Det byggdes inte genom ett enda system eller standard, utan genom upprepad erfarenhet av exporttillverkning. Olika kunder, olika applikationer, olika förväntningar – med tiden börjar mönster dyka upp. Produkter som presterar bra tenderar att komma från processer som inte förändras mycket. Produkter som visar problem spåras ofta tillbaka till steg där kontrollen var mindre konsekvent.
Det finns också en balans att upprätthålla. För mycket anpassning, även med goda avsikter, kan skapa instabilitet. För lite uppmärksamhet kan tillåta problem att växa. Utmaningen är att hitta en mellanväg där processer kontrolleras, men inte överkorrigeras. Den balansen är inte fixerad; det utvecklas med erfarenhet.