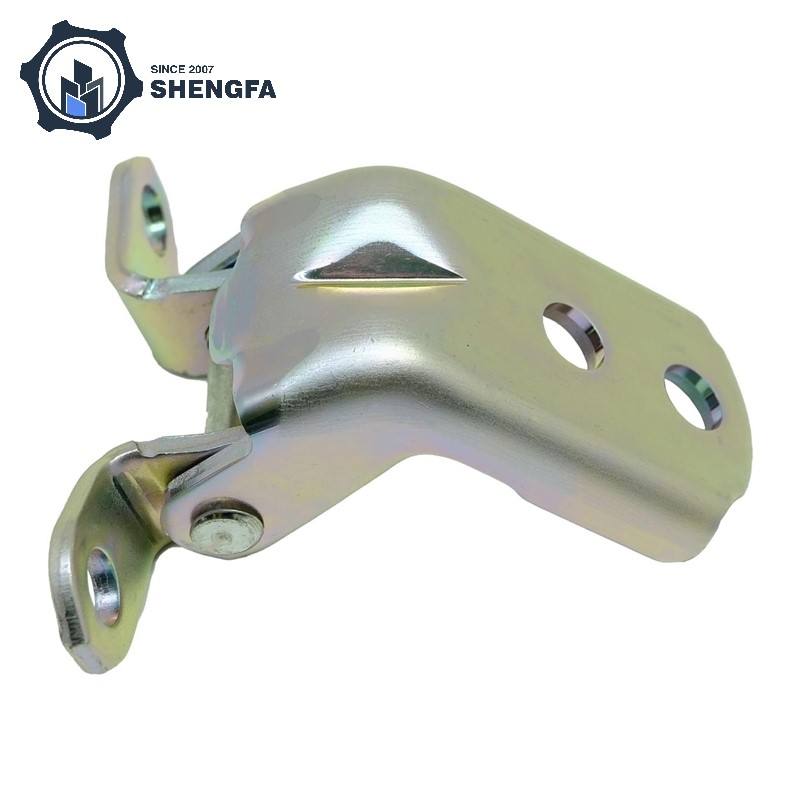
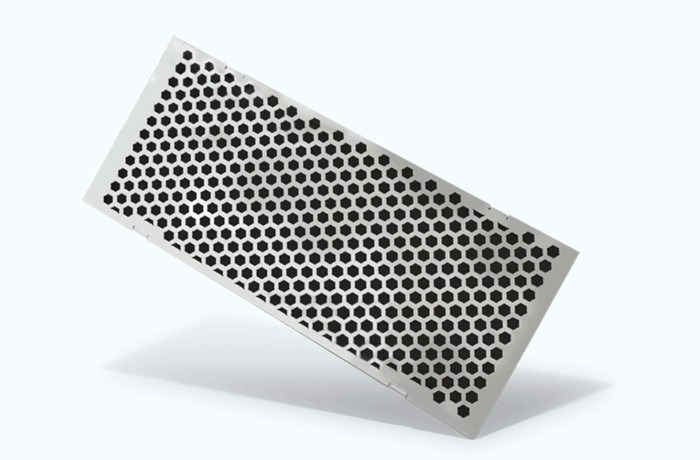
A stämplad metallkomponentkan se färdig ut så fort den kommer ur pressen. Dess form är formad, dess hål är på plats och dess huvudmått verkar korrekta. Ändå kan en liten detalj längs den skurna kanten fortfarande skapa problem senare. En skarp grad kan repa en operatörs hand, störa monteringen, skada en intilliggande komponent eller påverka kvaliteten på en ytbeläggning.
För tillverkare som köper anpassade stämplade metalldelar, förtjänar kantkvalitet uppmärksamhet från början av ett projekt. Grader är ett normalt problem vid många skär- och stansningsoperationer, men deras storlek, riktning och konsistens kan variera beroende på material, verktygsskick och produktionsinställning. Att förstå varför de bildas gör det lättare att avgöra när de är acceptabla och när ytterligare arbete behövs.
Metallstämpling använder en stans och stans för att skära eller forma arkmaterial under tryck. Under en skäroperation deformeras arket först, spricker sedan och separeras när stansen rör sig genom den. Den resulterande kanten kan innehålla en överrullning nära ingångssidan, ett relativt jämnt polerat område, en brottzon och en liten upphöjd grad nära utgångssidan.
Gradens storlek beror delvis på spelet mellan stansen och formen.
Om spalten inte är förenlig med materialets tjocklek och egenskaper kan det hända att metallen inte separeras som förväntat. För stort spelrum ger grövre kanter och större grader, medan för litet spel ökar skärkraften, verktygsslitage eller andra eggfel. Den optimala inställningen beror på det specifika materialet och verktygsdesignen, snarare än ett universellt värde.
Verktygsförhållanden är också viktiga. Med slitaget på skäreggen kan stansen och formen inte längre skära plattan rent. När verktyget producerar konsekventa kanter, kan det gradvis börja lämna mer tydliga grader. Om denna förändring inte märks i den långa produktionsprocessen kan ett stort antal delar kräva ytterligare efterbehandling.
Materialegenskaper lägger till ytterligare en variabel. Olika kvaliteter av rostfritt stål, kolstål, aluminium och andra plattor har olika prestanda i skärprocessen. Tjocklek, hårdhet, duktilitet och yttillstånd påverkar alla den slutliga kanten. Av denna anledning bör en stämplingsuppsättning utvärderas mot det faktiska materialet som specificerats för beställningen.
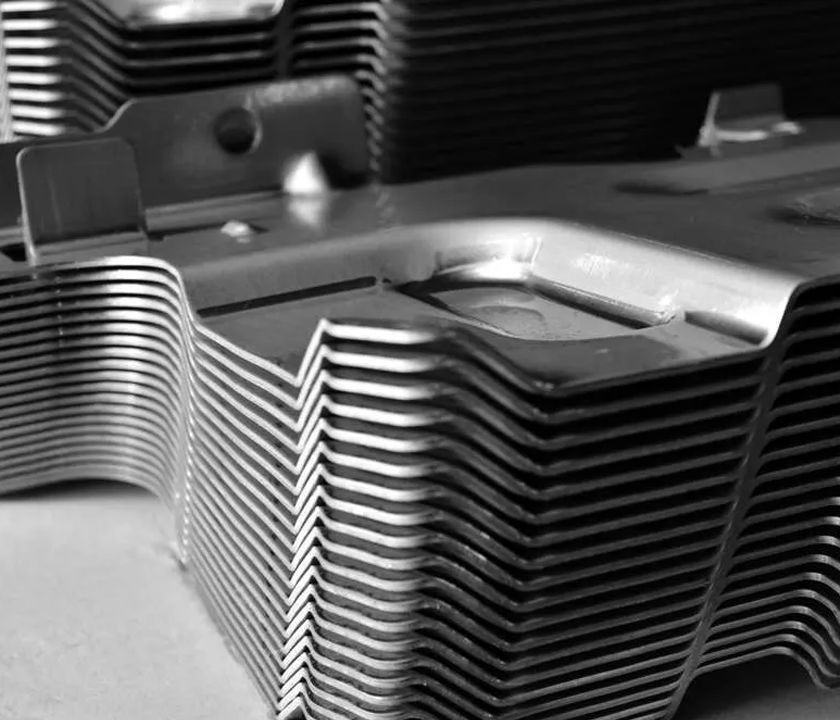
En grader är inte bara en kosmetisk defekt. Dess betydelse beror på var den stämplade komponenten kommer att användas och hur den kommer att interagera med andra delar.
Överväg ett metallfäste med flera monteringshål. Om grader kvarstår runt dessa hål kan de förhindra att matchande ytor sitter platt eller störa fästelementets passform. I enheter som innehåller rörliga komponenter kan en exponerad vass kant skada ledningar, tätningar eller närliggande ytor. I delar som hanteras ofta av operatörer kan vassa kanter också skapa säkerhetsproblem som kan undvikas.
Beläggning och korrosionsskydd kräver också uppmärksamhet. En grov kant kan vara svårare att täcka konsekvent än en korrekt förberedd yta, beroende på beläggningsmetoden och delens geometri. Om komponenten arbetar i en fuktig eller korrosiv miljö, bör kantförberedelse betraktas som en del av den övergripande efterbehandlingsplanen snarare än behandlas som ett isolerat kosmetiskt steg.
Inte varje stämplad del behöver en perfekt slät kant. En dold konsol utan nära passande gränssnitt kan tolerera en liten grad som skulle vara oacceptabel på en synlig panel eller en precisionsmonteringskomponent. Det viktiga är att definiera acceptanskrav efter funktion, hantering och omgivande montering.
När kanttillståndet inte uppfyller ritnings- eller applikationskraven kan gradning ta bort eller minska det oönskade materialet. Lämplig metod beror på komponentens form, material, tjocklek, produktionsvolym och önskad kantfinish.
Mekaniska metoder inkluderar borstning, slipande efterbehandling, trumling och dedikerad gradningsutrustning. De kan vara användbara för att ta bort vassa kanter från lämpliga delar, speciellt när många liknande komponenter behöver bearbetas. Efterbehandlingsmetoden måste dock väljas noggrant. Överdriven materialborttagning kan ändra kantdimensioner, påverka små detaljer eller skada en yta som måste förbli intakt.
Manuell gradning kan ge flexibilitet för prototyper, beställningar med låga volymer eller komponenter med svåråtkomliga områden. Dess begränsningar blir mer uppenbara när produktionsvolymerna ökar eller när ett stort antal kanter måste bearbetas konsekvent. Tydliga arbetsinstruktioner och lämplig kontroll är viktigt när manuell efterbehandling ingår i produktionsvägen.
Ibland är den bästa lösningen att förbättra själva stämplingsoperationen. Att bibehålla vassa verktyg, kontrollera spelet från stans till stans och övervaka kanttillståndet kan minska gradbildning innan sekundär efterbehandling blir nödvändig. Verktygsunderhåll eliminerar inte alla grader, men det kan hjälpa till att hålla processen inom överenskomna gränser.
En vanlig källa till förvirring är frasen "inga grader." Det låter enkelt, men det kanske inte beskriver en mätbar acceptansstandard. Vissa applikationer kräver att alla vassa kanter tas bort, medan andra anger en maximal tillåten gradhöjd eller identifierar särskilda kanter som behöver särskild uppmärksamhet.
En teknisk ritning kan göra förväntningarna tydligare genom att markera kritiska kanter, identifiera funktionella ytor och specificera eventuell avgradning eller kantbrytning. Om gradhöjden är viktig bör köparen och tillverkaren komma överens om hur den ska mätas och vilken gräns som gäller. Inspektionsmetoden bör passa detaljens geometri och den avsedda användningen.
Stämplade komponenter fungerar sällan isolerade. De kan monteras med fästelement, sammanfogas med bearbetade delar, målas, pläteras eller installeras bredvid plast- och elektriska komponenter. Kantkvaliteten bör därför utvärderas i samband med den kompletta produkten.
Till exempel,en stansad metallklämmakan behöva behålla sin form samtidigt som man undviker skador på en slang eller kabel. En monteringsplatta kan kräva rena hål och plana kontaktytor så att bultarna kan dras åt ordentligt. I varje fall är den bästa kantspecifikationen den som stöder komponentens funktion utan att lägga till onödig bearbetning.
Ningbo Shengfa hårdvara stödjer tillverkningsprojekt av metallkomponenter där materialval, formningskrav och nedströmsoperationer måste övervägas tillsammans. Att tillhandahålla en ritning, materialkvalitet, tjocklek, förväntad orderkvantitet och applikationsdetaljer gör det lättare att diskutera rätt produktions- och efterbehandlingsmetod.
Bra kantkvalitet är sällan resultatet av en enda justering. Det kommer från att matcha materialet till verktyget, underhålla skäreggarna, definiera realistiska acceptansgränser och välja efterbehandlingsmetoder som passar komponenten. När dessa detaljer är lösta före massproduktion kan tillverkare och köpare minska omarbetning som kan undvikas och skapa en mer tillförlitlig leveransprocess.
För företag som köper skräddarsydda stansade metalldelar,Ningbo Shengfa hårdvaraföreslår att man diskuterar gradbegränsning och kantbearbetning i offert- eller ritningsgranskningsstadiet. Ett kort tekniskt samtal i början kan förhindra förvirring senare, särskilt när komponenter måste monteras noggrant, skyddas av skyddande beläggningar eller säkert kasseras på löpande band.
-