

Komplexa metallkomponenter skapar ofta ett grundläggande tillverkningsproblem: ju mer komplicerad geometrin blir, desto svårare är det att producera den exakt utan att lägga till flera bearbetnings- eller monteringssteg.Rostfritt stål Investeringsgjutningsdelarerbjuder ett praktiskt sätt att forma former som skulle vara svåra, eller ibland oekonomiska, att tillverka av fast material.
Men detta betyder inte att varje komplex form kan gjutas framgångsrikt. Tunna väggar, smala passager, skarpa övergångar, djupa hålrum och små öppningar ställer olika krav på gjutprocessen. Den verkliga frågan är inte bara om investeringsgjutning av rostfritt stål kan ge intrikata geometrier, utan hur långt processen kan gå samtidigt som man bibehåller ett bra metallflöde, dimensionskontroll och användbar ytkvalitet.
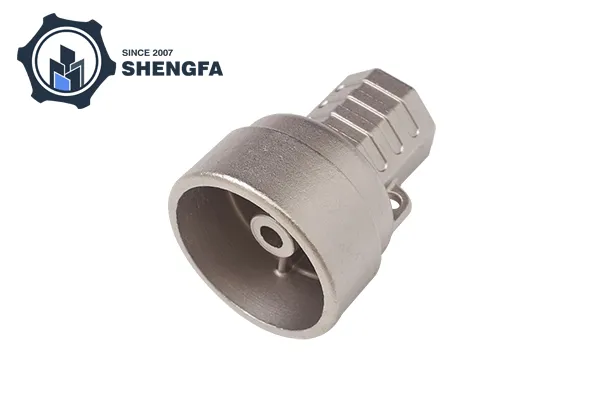
Investeringsgjutning börjar med ett detaljerat vax- eller polymermönster. Ett keramiskt skal byggs runt mönstret, varefter mönstret tas bort och smält rostfritt stål hälls i den resulterande håligheten.
Eftersom formen skapas runt komponentens faktiska geometri, är processen inte helt beroende av att skärverktyg når varje yta. Detta är en av dess främsta fördelar för komplicerade delar.
Funktioner som ofta kan integreras i en gjutning inkluderar:
För en bearbetad komponent kan produktionen av dessa funktioner kräva flera inställningar, specialiserade verktyg eller separata komponenter som sammanfogas efteråt. Investeringsgjutning kan minska antalet individuella tillverkningsoperationer genom att forma mer av geometrin direkt i formen.
Tunna väggar är möjliga, men de är bland de mer känsliga egenskaperna i en investeringsgjutprocess.
När smälta rostfria investeringsgjutdelar kommer in i en tunn sektion förlorar metallen värme snabbt eftersom den omgivande formen absorberar värme. Om metallen stelnar innan kaviteten är helt fylld kan defekter som felkörningar eller ofullständiga sektioner uppstå.
Flera variabler påverkar om en tunn vägg kan fyllas framgångsrikt:
| Faktor | Effekt på tunna sektioner |
|---|---|
| Väggtjocklek | Bestämmer hur snabbt metallen förlorar värme |
| Hälltemperatur | Påverkar metallens flytbarhet |
| Legeringssammansättning | Olika kvaliteter beter sig olika under fyllning |
| Skaltemperatur | Påverkar stelningshastigheten |
| Portar design | Styr hur smält metall når tunna områden |
| Del geometri | Skarpa övergångar kan störa metallflödet |
| Gjutstorlek | Större delar kan kräva olika fyllningsstrategier |
Det är därför det inte finns någon enda universell minsta väggtjocklek som gäller för varje investeringsgjutning av rostfritt stål. Den praktiska gränsen beror på legeringen, komponentdimensioner, skalsystem, gjuttemperatur och övergripande geometri.
Ett vanligt misstag är att utvärdera en komponent endast efter dess tunnaste vägg. I praktiken avgör hela geometrin hur lätt smält metall kan nå den väggen.
Till exempel kan en kort tunn ribba kopplad till en relativt tjock sektion vara lättare att fylla än en lång, isolerad tunn vägg. På liknande sätt kan en tunn böjd yta bete sig annorlunda än en tunn platt sektion.
Designers bör därför överväga:
Ju längre en tunn vägg är, desto större är risken för för tidig stelning innan kaviteten är helt fylld.
Tunna sektioner kopplade till större massor kan uppleva skillnader i kylning och stelning. Korrekta övergångar kan hjälpa till att minska lokaliserade påkänningar och gjutdefekter.
Skarpa inre hörn kan komplicera metallflödet och skapa stresskoncentration. Små radier är i allmänhet lättare att hantera än abrupta 90-graders övergångar.
Inre kanaler måste tillåta smält metall att komma in och luft eller gaser att komma ut. Extremt smala eller djupa passager kan bli svårare att reproducera konsekvent.
Investeringsgjutning förknippas ofta med komplicerade former, men det finns praktiska gränser.
En design kan bli svår när den kombinerar flera extrema egenskaper samtidigt - till exempel en mycket tunn vägg, en lång smal hålighet, en djup inre passage och en liten öppning.
Vid den tidpunkten ändras frågan från "Kan det gjutas?" till "Kan det gjutas konsekvent?"
Denna distinktion är viktig för produktionsplaneringen. En geometri som kan produceras en gång under noggrant kontrollerade förhållanden kanske inte är lämplig för stabil upprepad produktion om processfönstret är för smalt.
Rostfritt stål inkluderar många olika legeringsfamiljer, inklusive austenitiska, martensitiska, ferritiska och nederbördshärdande kvaliteter. Deras castingbeteende är inte identiskt.
Det valda betyget kan påverka:
Av denna anledning bör materialvalet ske tillsammans med gjutkonstruktionen snarare än efter att geometrin redan har slutförts.
En rostfri stålkvalitet vald främst för korrosionsbeständighet, till exempel, kan kräva andra processöverväganden från en kvalitet vald för högre hårdhet eller mekanisk hållfasthet.
Processen blir särskilt användbar när flera komplexa egenskaper måste införlivas i en metallkomponent.
Tänk på ett hölje av rostfritt stål som innehåller böjda passager, monteringslister, tunna ribbor och en oregelbunden yttre profil. Att bearbeta hela formen från ett massivt block kan generera betydande materialavfall och kräva flera bearbetningsorienteringar.
Investeringsgjutning kan utgöra mycket av den grundläggande geometrin först. Bearbetning kan då reserveras för ytor där snävare toleranser, gängor, tätningsområden eller exakta hål krävs.
Denna kombination är ofta mer praktisk än att förvänta sig att antingen gjutning eller bearbetning utför varje operation.
Investeringsgjutning kan uppnå relativt detaljerade ytor, men inte alla detaljer bör nödvändigtvis lämnas i gjutna tillstånd.
Typiska områden för bearbetning efter gjutning inkluderar:
Nyckeln är att skilja mellan formkomplexitet och dimensionell precision.
Investeringsgjutning är väl lämpad för att forma komplexa former. CNC-bearbetning är fortfarande lämpligare när en yta kräver särskilt snäva dimensionstoleranser eller en kontrollerad ytfinish.
En liten modifiering av CAD-modellen kan ibland göra en betydande skillnad för gjutningsbeteendet.
Användbara designöverväganden inkluderar:
Plötsliga förändringar från tunna till tjocka sektioner kan skapa ojämn kylning. Gradvisa övergångar kan ge ett mer förutsägbart stelningsmönster.
Att lägga till lämpliga radier kan förbättra metallflödet och minska lokala spänningskoncentrationer.
Stora skillnader i snitttjocklek kan ge olika kylhastigheter och öka risken för krymprelaterade problem.
Även om investeringsgjutning inte kräver samma överväganden om formsläppning som konventionell pressgjutning, måste det övergripande mönstret och skaldesignen fortfarande tillgodose tillverknings- och mönsterborttagningskraven.
Ytor som kräver bearbetning efter gjutning bör identifieras under konstruktionen snarare än att läggas till som en eftertanke.
Extern geometri är i allmänhet lättare att inspektera än intern geometri. När en komponent väl innehåller inre passager eller slutna hålrum blir verifieringen viktigare.
Beroende på del kan inspektionen omfatta:
Röntgeninspektion är särskilt användbar när inre defekter inte kan identifieras från utsidan. Det kan avslöja vissa former av porositet, krympning eller inneslutningar utan att skära isär komponenten.
Investeringsgjutning tenderar att vara vettigt när en komponent kombinerar komplex geometri, relativt små eller medelstora dimensioner, svårbearbetade egenskaper och ett behov av att minska antalet sammansatta delar.
Det kan vara mindre attraktivt när:
Den bästa processen beror därför på hela komponenten snarare än en attraktiv egenskap.
Innan du väljer investeringsgjutning av rostfritt stål bör flera frågor besvaras:
Att besvara dessa frågor tidigt kan avslöja potentiella gjutningsproblem innan verktyg och produktion påbörjas.
Investeringsgjutning av rostfritt stål kan hantera intrikata geometrier och tunnväggiga egenskaper, men dess kapacitet är inte obegränsad. Framgångsrika resultat beror på förhållandet mellan väggtjocklek, geometri, val av legering, metalltemperatur, skalförhållanden, grinddesign och stelningsbeteende.
Den starkaste applikationen är inte bara en del med en komplicerad form. Det är en komponent där komplex geometri kan formas effektivt genom gjutning medan precisionskritiska områden bearbetas genom bearbetning och verifieras genom lämplig inspektion.
För investeringsgjutdelar av rostfritt stål är det mest användbara tillvägagångssättet därför att utvärdera hela geometrin snarare än att fokusera på en enda minsta väggtjocklek. En väldesignad gjutning arbetar med beteendet hos smält rostfritt stål istället för att tvinga processen att reproducera egenskaper som är fundamentalt svåra att fylla eller stelna konsekvent.
-


