SHENGFAInvesteringsgjutgods av låglegerat stålär designade för industriella komponenter som kräver gjutstålshållfasthet, komplex geometri ochCNC-bearbetadmonteringsfunktioner.
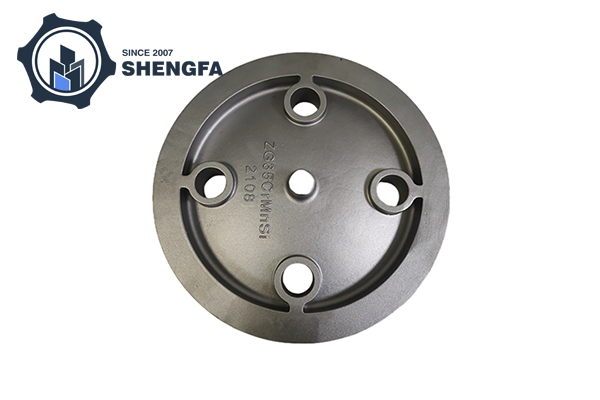
SHENGFA låglegerade stålinvesteringsgjutgods kombinerar konstruktion av legerat stål med formning av nästan nettoform och sekundär bearbetning.
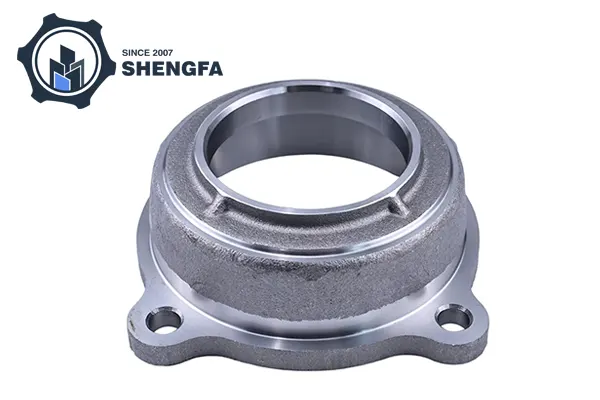
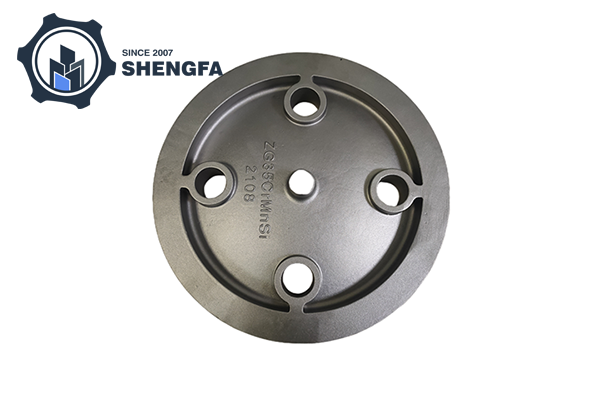
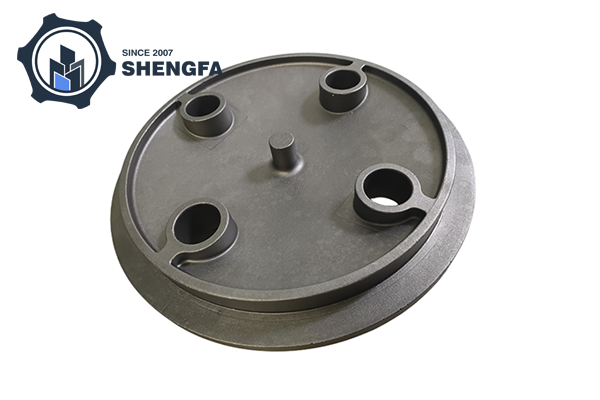
Referenskomponenten är en cirkulär fläns eller anslutningsskiva märkt ZG35CrMnSi. Dess struktur inkluderar ett centralt lokaliseringshål, fyra bulthål i omkretsled med urtag och ett inre ringformigt spår. Den medföljande delen har en omålad, matt metallisk gjuten yta och kan CNC-bearbetas för färdiga dimensioner och passande gränssnitt.
Referensgjutgodset använder ZG35CrMnSi, en beteckning av krom-mangan-kisellegering av gjutstål. Materialet är förknippat med tekniska komponenter som kräver styrka, seghet och motståndskraft mot slag och slitage.
| Materialbeteckning | Urvalsöverväganden |
|---|---|
| ZG35CrMnSi | Referensgjutkvalitet för mekaniska komponenter som utsätts för belastningar och stötar. Slutliga egenskaper beror på sammansättning, gjutkvalitet och värmebehandling. |
| Kolstål | Lämplig för applikationer där specificerad kolhalt och mekaniska egenskaper uppfyller komponentkraven. |
| Låglegerat stål | Vald för erforderlig styrka, seghet, härdbarhet och slitageprestanda enligt den specifika kvaliteten. |
| Rostfri legering | Anses där korrosionsbeständighet är ett primärt materialkrav. |
I märkningen ZG35CrMnSi identifierar ZG gjutstål, medan 35CrMnSi identifierar legeringsbeteckningen. Den medföljande referensen associerar denna kvalitet med JB/ZQ 4297. Den extra märkningen 2108 identifieras som ett formnummer, ritningsnummer eller partiidentifierare snarare än en materialkvalitet.
Materialvalet bör följa den specificerade standarden och erforderliga mekaniska egenskaper. SHENGFAs listade materialstandardtäckning inkluderar GB, ASTM, AISI, DIN, BS, JIS, NF och AAR. Betygsekvivalens bör fastställas från tillämpliga materialkrav snarare än antas från liknande namngivning.
Följande tabell sammanfattar SHENGFAs medföljande allmänna tillverkningskapacitet.
| Parameter | Specifikation |
|---|---|
| Gjutprocess | Lost-wax investeringsgjutning |
| Gjuttolerans | CT7 |
| Ytråhet som gjuts | Ra 12,5 μm |
| Gjutningsviktintervall | 0,1–90 kg |
| Maximal linjär gjutstorlek | 1 200 mm |
| Maximal gjutdiameter | 600 mm |
| Bearbetningspositioneringsnoggrannhet | 0,008 mm |
| Upprepa positioneringsnoggrannhet | 0,006 mm |
| Bearbetad ytråhet | Ra 0,8–6,3 μm |
| Maximal spindelrörelse | 1 800 × 850 × 700 mm |
| Maximal vriddiameter | 1 000 mm |
| Tillgänglig efterbehandling | KTL (e-coating), zinkplätering, spegelpolering, sandblästring, syrabetning, svartoxid, målning, varmförzinkning, pulverlackering, nickelplätering |
| Ytterligare bearbetning | Värmebehandling, montering, het isostatisk bearbetning |
| Service | OEM och ODM |
För komponenter i flänstyp kan bearbetningsplanen täcka det centrala lokaliseringshålet, monteringsmönstret med fyra hål, det ringformiga spåret och passande ytor. Kritiska dimensioner, hålpositioner, planhet, koncentricitet och ytfinish ska anges på komponentritningen.
CT7 är den medföljande gjuttoleransbeteckningen. De listade maskinpositioneringssiffrorna beskriver utrustningens kapacitet; de fastställer inte dimensionstoleransen för varje färdig del. Slutliga acceptanskrav bör definieras för den enskilda komponenten.
SHENGFAs angivna användningsområde omfattar följande industriella komponenter:
Referensflänsgjutgodset är lämpligt för utvärdering i mekaniska anslutnings- och monteringsapplikationer där dess dimensioner, materialtillstånd och belastningskrav matchar utrustningens design. Tryckhaltiga och säkerhetskritiska applikationer kräver tillämpligt material, testning och acceptansspecifikationer.
| Jämförelsefaktor | Investeringsgjutning | Smide | Billetbearbetning |
|---|---|---|---|
| Komponentgeometri | Komplexa konturer, spår och integrerade funktioner | Former som passar den valda smidesprocessen | Geometri bildad genom materialborttagning |
| Materialborttagning | Kan reducera bearbetningsmaterial genom nästan nätformad formning | Bearbetning kan behövas för slutliga gränssnitt | Material avlägsnat från fast lager |
| Verktyg | Gjutmönster och verktyg krävs | Smidesformar som krävs för formsmidning | Fixturer, programmering och skärverktyg krävs |
| Slutliga mått | CNC-bearbetning för kritiska funktioner | Bearbetning för precisionsgränssnitt | Dimensioner fastställda genom bearbetning |
| Lämpliga överväganden | Komplexa former och integrerade gjutna funktioner | Komponenter vars mekaniska krav gynnar smide | Lågvolymdelar eller geometrier lämpade för bearbetning |
För en fläns eller anslutningsskiva med ett centralt lokaliseringshål, flera bulthål och ett ringformigt spår, kan investeringsgjutning utgöra huvudgeometrin innan CNC-finishing.Smideellerämnesbearbetningkan vara mer lämplig när komponentens mekaniska krav, geometri, produktionsvolym eller verktygsekonomi gynnar dessa processer.
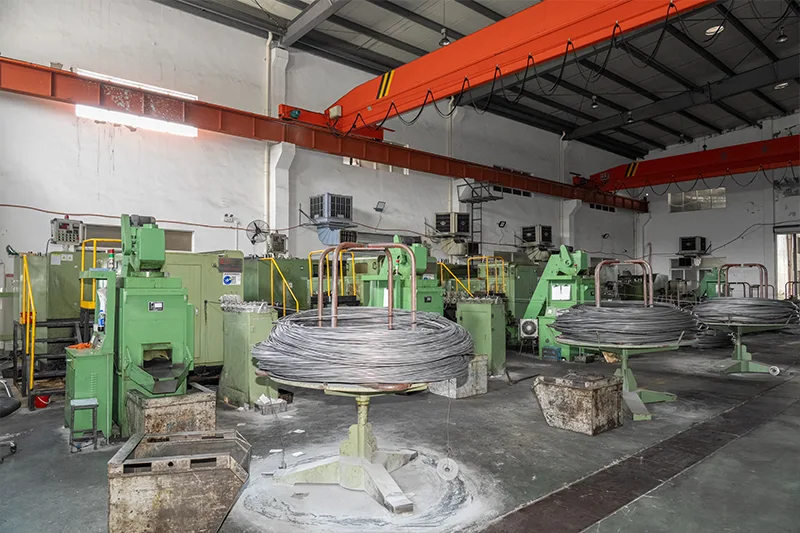
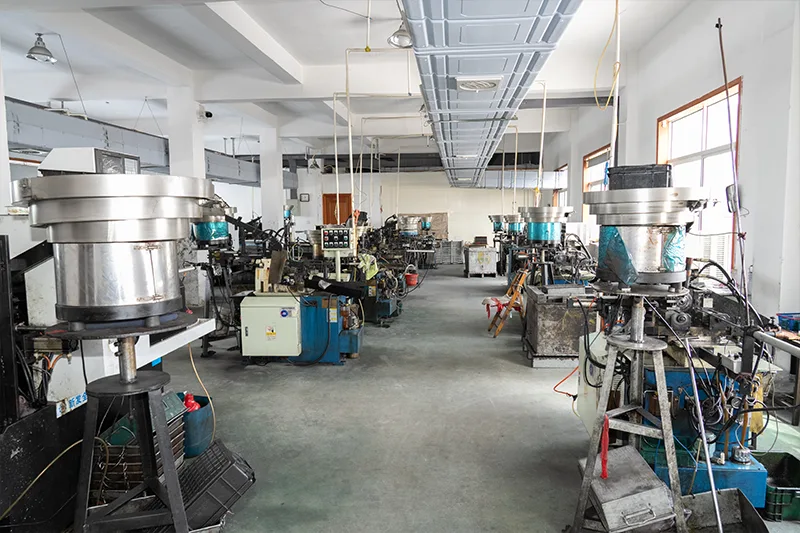
Ningbo Shengfa Hardwares angivna utrustning inkluderar CNC-svarvmaskiner,CNC-bearbetningscenter, röntgeninspektionsmaskiner, koordinatmätmaskiner (CMMs), optiska 2D-projektorer, ultraljudsrengöringsmaskiner och ytråhetstestare.
Dessa resurser stödjer inspektion av interna gjutegenskaper, komponentdimensioner, profiler och ytfinish. SHENGFA uppger att den utför 100% inspektion före packning. Inspektionsomfattningen för varje del kan definieras kring ritningsmått, materialkrav, bearbetningsegenskaper och specificerade ytbehandlingar.
Tillgängliga sekundära operationer inkluderar CNC-bearbetning, värmebehandling, plätering, montering och het isostatisk bearbetning. Den nödvändiga processsekvensen beror på komponentdesign och tekniska specifikationer.
För att bedöma ett låglegerat stålgjutprojekt, tillhandahåll följande teknisk information:
SHENGFA kan koordinera gjutning och sekundär bearbetning inom en produktionsrutt och stödja komponenter som kräver både formad geometri och färdiga monteringsfunktioner.
SHENGFA låglegerade stålinvesteringsgjutgods täcker industriella gjutna stålkomponenter som kräver specificerade legeringskvaliteter, produktion i nästan nettoform och CNC-finishing. Skicka in komponentritning, materialbeteckning, orderkvantitet, bearbetningskrav och kontrollkriterier för en projektspecifik offert.
Ningbo Shengfa Hardware kombinerarinvesteringsgjutningmedCNC-bearbetningoch sekundär bearbetning av mekaniska delar, inklusive flänsliknande anslutningar, utrustningshöljen och komponenter för tunga maskiner. Investeringsgjutgods av låglegerat stål kan utvärderas mot komponentens geometri, materialkrav, färdiga dimensioner och produktionsvolym. Behagaskicka en förfråganellerkontakta ossför ytterligare information.
Adress
Yunlong Town, Ningbo City, Zhejiang -provinsen, Kina
Tel
E-post