Gängvalsning är en viktig tillverkningsprocess som förbättrar dimensionskonsistensen, ytfinishen och utmattningsprestandan hos en sexkantsskruv. Genom att forma gängor genom kontrollerad plastisk deformation snarare än att skära bort material, kan tillverkare bevara ett mer kontinuerligt metallkornflöde och införa fördelaktiga restspänningar vid gängrötterna. På SHENGFA överväger vi materialval, gänggeometri, kall riktning och värmebehandling tillsammans för att producera pålitliga fästelement för fordons-, konstruktions-, jordbruksmaskiner och industriell utrustning.
När vi utvärderar prestandan hos en sexkantsskruv, ägnar vi stor uppmärksamhet åt gängtillverkningsprocessen. Trådarna är inte bara en anslutningsfunktion. They directly affect how the fastener engages with a nut or tapped hole, distributes clamping force, and responds to repeated mechanical loading.
Gängvalsning är en kallformningsprocess som skapar yttre gängor genom att pressa ett cylindriskt metallämne mellan härdade stansar. Istället för att ta bort material genom skärning, utövar formarna kontrollerat tryck och tvingar stålet att flyta in i den önskade gängprofilen. Denna process formar gängtopparna, rötterna och flankerna utan att producera konventionella bearbetningsspån.
För fästelement av kolstål och legerat stål måste materialet ha lämplig duktilitet för att motstå denna deformation. Den initiala ämnets diameter, formgeometrin, rullningstrycket, smörjningen och inriktningen påverkar alla de slutliga gängdimensionerna.
På SHENGFA ser vi trådrullning som en del av det kompletta arbetsflödet för tillverkning av fästelement. Vår erfarenhet av precisionsmetalltillverkning, inklusive smide och CNC-bearbetning, hjälper oss att förstå hur uppströms material och formningsförhållanden påverkar den färdiga komponenten.
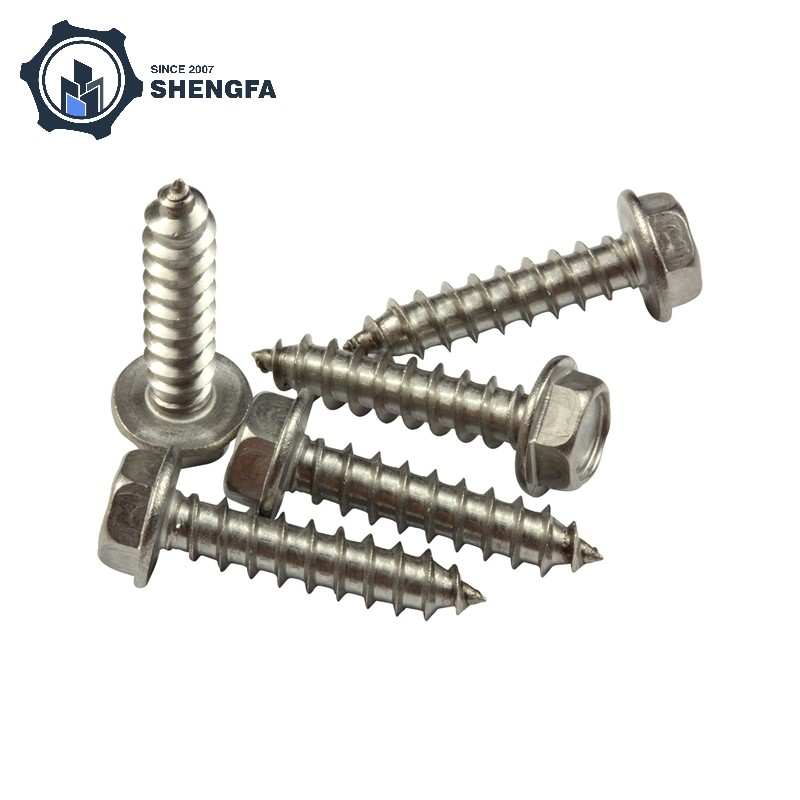
En av de största fördelarna med trådrullning är dess effekt på metallstrukturen. Under gängskärning tar ett skärverktyg bort material för att skapa gängprofilen, vilket avbryter det ursprungliga kornflödet vid den bearbetade ytan. Under valsningen förskjuts materialet och omformas under tryck.
Detta gör att metallkornflödet kan följa den formade trådkonturen mer kontinuerligt. Vid gängrötterna, där spänningskoncentrationer kan utvecklas under drag- och cyklisk belastning, kan denna strukturella skillnad vara särskilt viktig.
För en sexkantsskruv som används i fordonsenheter eller tunga maskiner, hjälper bibehållandet av ett gynnsamt spannmålsflöde att stödja mer pålitlig mekanisk prestanda. Den faktiska hållfastheten beror dock fortfarande på stålsammansättning, värmebehandling, gänggeometri och tillverkningskvalitet.
Fästelement som används i motorer, jordbruksmaskiner, pumpar och industriell utrustning upplever sällan endast statisk belastning. Vibrationer, växlande spänningar och upprepade åtdragningskrafter kan gradvis orsaka utmattningsskador.
Gängrullning kan förbättra utmattningsmotståndet genom två relaterade mekanismer. För det första orsakar kalldeformation lokal arbetshärdning runt gängprofilen. För det andra kan processen införa kvarvarande tryckspänningar nära gängrötterna. Dessa spänningar hjälper till att motverka dragspänningar som annars skulle uppmuntra utmattningssprickor.
Enligt vår erfarenhet är denna fördel särskilt relevant när en gängad anslutning arbetar under upprepad belastning. Ändå kan trådrullning inte ensam eliminera utmattningsbrott. Korrekt förspänning, lämplig gängingrepp, installationsmoment och fogdesign är lika viktiga.
Gängytans kvalitet påverkar hur en skruv griper in i sin passande komponent. Grova bearbetningsmärken, dimensionsvariationer eller en inkonsekvent gängprofil kan öka friktionen och göra monteringen mindre förutsägbar.
Med korrekt kontrollerade valsformar ger processen en jämn gängyta och repeterbar geometri. Viktiga dimensioner inkluderar större diameter, mindre diameter, stigningsdiameter, gängstigning och flankvinkel.
För metriska sexkantsskruvar inkluderar vanliga specifikationer för grovgänga M6 × 1,0, M8 × 1,25, M10 × 1,5 och M12 × 1,75. Dessa är standardtrådsexempel snarare än en begränsning av tillgängliga produktstorlekar. Erforderlig toleransklass och passande gängspecifikation ska alltid bekräftas mot applikationsritningen eller tillämplig standard.
Gängavskalning inträffar när de inkopplade gängorna deformeras eller klipps av under överdriven belastning. Gängvalsning kan förbättra det lokala yttillståndet och bearbeta materialet, vilket ger bättre motstånd mot gängdeformation under lämpliga material- och designförhållanden.
Avdragningshållfastheten bestäms dock inte enbart av tillverkningsmetoden. Materialkvalitet, ingreppslängd, mutter- eller gänghållfasthet, gängdimensioner och applicerad belastning påverkar alla resultatet. Vi överväger därför hela gängförbandet snarare än att utvärdera skruven isolerat.
Både gängvalsning och gängskärning kan ge funktionella utvändiga gängor, men de fungerar olika och erbjuder olika tillverkningsfördelar. För produktionsserier som involverar konventionella stålfästen är valsning ofta att föredra på grund av dess materialanvändning, produktionseffektivitet och potentiella mekaniska fördelar.
| Jämförelsefaktor | Trådrullning | Trådklippning |
|---|---|---|
| Tillverkningsprincip | Bildar trådar genom plastisk deformation | Tar bort material med hjälp av ett skärverktyg |
| Materialborttagning | Inga konventionella skärspån | Producerar spån under bearbetning |
| Kornflöde | Kan följa den bildade gängprofilen | Avbryter det ursprungliga kornflödet |
| Ytfinish | Generellt jämn och konsekvent | Beror på skärförhållanden och verktyg |
| Trötthetsprestanda | Kan dra nytta av arbetshärdning och kompressiva restspänningar | Mer känslig för ytmärken och bearbetningsförhållanden |
| Produktionseffektivitet | Väl lämpad för repeterbar produktion i hög volym | Användbar för små partier och specialiserade geometrier |
| Verktygskrav | Kräver precisionsrullande matriser | Använder skärformar, kranar eller bearbetningsverktyg |
För vanliga industrifästen anser vi generellt att gängvalsning är ett praktiskt val när material, dimensioner och produktionsvolym är lämpliga. Gängskärning har fortfarande en plats i små satser, komponenter med stor diameter och speciella gängkonfigurationer där valsning kanske inte är praktiskt.
En hög kvalitetSexkantsskruvkommer inte från trådrullning ensam. Dess prestanda bestäms av flera sammankopplade tillverkningssteg. På SHENGFA fokuserar vi på förhållandet mellan materialegenskaper, formnoggrannhet och de slutliga applikationskraven.
Vi överväger den erforderliga hållfastheten, arbetsmiljön och korrosionsexponeringen innan vi väljer stålkvalitet. Kolstål används vanligtvis för allmän mekanisk och strukturell infästning, medan legerat stål är lämpligt för tillämpningar som kräver högre mekanisk hållfasthet efter lämplig värmebehandling. Rostfritt stål är ett praktiskt alternativ för miljöer där korrosionsbeständighet är en prioritet.
Innan gängrullning måste skruvämnet ha ett noggrant utformat huvud och skaft. Cold heading använder tryckkraft för att forma metallen till den önskade huvudgeometrin. Denna process används i stor utsträckning vid tillverkning av fästelement eftersom den stöder repeterbara dimensioner och effektivt materialutnyttjande.
För hexagonala huvudkomponenter uppmärksammar vi dimensioner på tvären, huvudhöjd, lagerytans skick och övergången mellan huvudet och skaftet. Dessa egenskaper påverkar skiftnyckelingrepp, installationsstabilitet och lastöverföring genom fogen.
Värmebehandling väljs efter materialkvalitet och erforderliga mekaniska egenskaper. Härdning och härdning kan öka hållfastheten och hårdheten i lämpliga kol- och legeringsstål, medan den specifika termiska cykeln måste anpassas till fästelementspecifikationen.
Vi beaktar även ytbehandling efter arbetsmiljö. Förzinkning ger ett allmänt korrosionsskydd, medan varmförzinkning vanligtvis övervägs för strukturella fästelement som utsätts för utomhusförhållanden. Svart oxid ger en mörkare industriell finish med begränsat korrosionsskydd och kräver normalt ytterligare skydd i krävande miljöer. Rostfritt stål förlitar sig främst på sin legeringssammansättning för korrosionsbeständighet.
En detalj som är värd att betona är processsekvens. Rullande trådar före eller efter slutlig värmebehandling kan ge olika restspänningar och utmattningsegenskaper. För krävande utmattningsapplikationer bör den specificerade tillverkningssekvensen ses över mot den relevanta fästelementsstandarden istället för att anta att en sekvens passar varje skruv.
Kombinationen av säker skiftnyckeldriven installation, tillförlitlig gängingrepp och lämplig mekanisk hållfasthet gör sexkantsskruven användbar inom många industrisektorer. Gängrullning är särskilt värdefullt där konsekvent gängkvalitet och upprepad belastning är viktigt.
Fordonsfästen utsätts för vibrationer, temperaturförändringar och upprepad mekanisk påfrestning. Gängrullade skruvar kan användas i lämpliga motortillbehör, chassienheter, konsoler och utrustningsmonteringsanslutningar. Den erforderliga hållfasthetsgraden, beläggningen och gängspecifikationen måste matcha komponentens designkrav.
Traktorer, skördeutrustning, pumpar och industrimaskiner fungerar ofta i miljöer med damm, fukt, vibrationer och varierande belastningar. Att välja rätt stålkvalitet och ytfinish hjälper till att bibehålla tillförlitligheten för fästningen under service.
Hexagonala huvudfästen används ofta i stålkonstruktioner, utrustningsfundament, stödramar och mekaniska installationer. För strukturella anslutningar måste den angivna bult- eller skruvstandarden, hållfasthetsklass, dimensioner och beläggningskrav verifieras före produktion.
Marina system och industriella installationer kan utsätta fästelement för fuktiga eller korrosiva miljöer. Rostfria stålkvaliteter eller lämpliga skyddsbeläggningar kan väljas enligt de faktiska exponeringsförhållandena. I dessa applikationer bör även materialkompatibilitet och risken för galvanisk korrosion beaktas.
För att göra de viktigaste tillverkningsövervägandena lättare att jämföra har vi sammanfattat förhållandet mellan gängvalsning och prestandaegenskaperna hos enSexkantsskruvnedan.
| Tillverkningsfaktor | Prestandafördel | Typiskt applikationsproblem |
|---|---|---|
| Kall trådrullning | Arbetshärdning och förbättrad trådkonsistens | Upprepad mekanisk belastning |
| Kontinuerligt kornflöde | Stöder utmattningsprestanda vid gängprofilen | Vibrationer och cyklisk stress |
| Precision Die Control | Konsekvent stigning och gängmått | Kompatibilitet med mutter och gängade hål |
| Härdning och härdning | Justerar hårdhet och mekanisk styrka | Krav på höghållfasta fästen |
| Skyddsbeläggning | Förbättrar korrosionsskyddet | Utomhus och fuktiga miljöer |
| Materialval | Matchar mekaniska och miljömässiga krav | Fordon, marin och tung utrustning |
Ningbo Shengfa Hardware grundades 2007 och har utvecklat tillverkningserfarenhet inom investeringsgjutning, pressgjutning, smide och CNC-bearbetning. Baserat i Ningbo, Zhejiang, Kina, betjänar vi kunder inom fordonsindustri, medicinsk utrustning, jordbruksmaskiner och marinindustri.
Vår inställning till metallkomponenter börjar med att förstå hur en del kommer att användas. För fästprodukter innebär det att man överväger materialval, dimensionskrav, mekanisk belastning och miljöexponering istället för att fokusera på bara utseendet.
När vi utvecklar en skräddarsydd sexkantsskruv kan vi utvärdera erforderligt material, huvuddimensioner, skaftdiameter, gängstigning, längd, mekanisk kvalitet och ytbehandling enligt projektspecifikationerna. Ritningar, prover och applikationsdetaljer hjälper oss att bedöma tillverkningsvägen och identifiera potentiella produktionskrav innan vi går vidare.
Vi tror att tillförlitlig tillverkning av fästelement är beroende av konsekvent processkontroll och tydlig teknisk kommunikation. Whether a project involves standard industrial components or customized metal parts, our goal is to provide practical manufacturing solutions with a focus on quality, delivery, and cost efficiency.
Läs mer omSHENGFAs tillverkningskapacitetoch vår erfarenhet av precisionsmetalltillverkning.
Gängvalsning är en kallformningsprocess som skapar yttre gängor genom att pressa ett metallämne mellan härdade stansar. Materialet rinner in i gängprofilen istället för att avlägsnas genom skärning. Denna metod kan ge konsekventa gängdimensioner, släta ytor och gynnsamma mekaniska egenskaper.
Gängvalsade skruvar erbjuder generellt fördelar i utmattnings- och skjuvprestanda eftersom kall deformation kan förbättra den lokala hårdheten, bevara ett mer kontinuerligt kornflöde och införa kvarvarande tryckspänningar. Den faktiska styrkan beror dock på materialkvalitet, värmebehandling, gänggeometri och tillverkningsförhållanden.
Ja. Thread rolling can improve fatigue resistance by reducing unfavorable surface conditions and introducing compressive residual stresses near the thread roots. These effects help delay fatigue crack initiation under cyclic loading, although the final result also depends on joint design and installation conditions.
Vanliga material inkluderar kolstål, legerat stål och lämpliga rostfria stålkvaliteter. Materialet måste ha tillräcklig formbarhet för den valda valsprocessen. Dess sammansättning, hårdhet och mekaniska egenskaper bör utvärderas före produktion.
Ja, när fästelementets kvalitet, gängdesign och skarvkonfiguration är korrekt valda. Valsade gängor kan erbjuda förbättrad utmattningsprestanda, men vibrationsmotståndet beror också på korrekt förspänning, fogstyvhet, låsningsmetoder och installationsmoment.
Gängvalsning kan uppnå konsekventa gängdimensioner när ämnets diameter, formgeometri, maskininriktning och processparametrar är korrekt kontrollerade. Viktiga inspektionsmått inkluderar stigningsdiameter, större diameter, mindre diameter och gängstigning.
Vi rekommenderar att du tillhandahåller materialkvalitet, nominell diameter, skruvlängd, gängstigning, huvuddimensioner, krav på mekaniska egenskaper, ytfinish, tillämplig standard och förväntad applikationsmiljö. Tekniska ritningar eller fysiska prover kan också hjälpa till att förtydliga tillverkningskraven.
SHENGFA grundades 2007 och tillhandahåller investeringsgjutning, pressgjutning, smide och CNC-bearbetningstjänster. Vi utvärderar projektritningar, materialkrav, dimensioner och applikationsförhållanden för att identifiera lämpliga tillverkningslösningar för olika industriella komponenter.
Gängrullning spelar en viktig roll för att förbättra tillverkningen av sexkantsskruvar genom att forma konsekventa gängor, bibehålla ett mer kontinuerligt metallkornflöde och skapa fördelaktiga ytförhållanden för utmattningsprestanda. Dess fördelar är särskilt relevanta för fästelement som utsätts för vibrationer, upprepad belastning och krävande mekaniska förhållanden.
På SHENGFA förstår vi att fästelementens tillförlitlighet beror på mer än en enda produktionsoperation. Materialval, kall rubrik, gänggeometri, värmebehandling och ytbehandling måste fungera tillsammans för att uppfylla kraven för den slutliga applikationen. Genom att noggrant utvärdera dessa faktorer strävar vi efter att leverera praktiska och pålitliga lösningar för metalltillverkning för industrikunder över hela världen.
-